
กรณีสําเร็จ
"
โซลูชันสำหรับองค์กร
กรณีศึกษาเหล็กตีขึ้นรูป: วงแหวนรีดไร้ตะเข็บน้ำหนักสูงสุด 18,000 กก. สำหรับผู้ผลิตเกียร์บ็อกซ์ในอเมริกาเหนือ
ภูมิหลังโครงการ
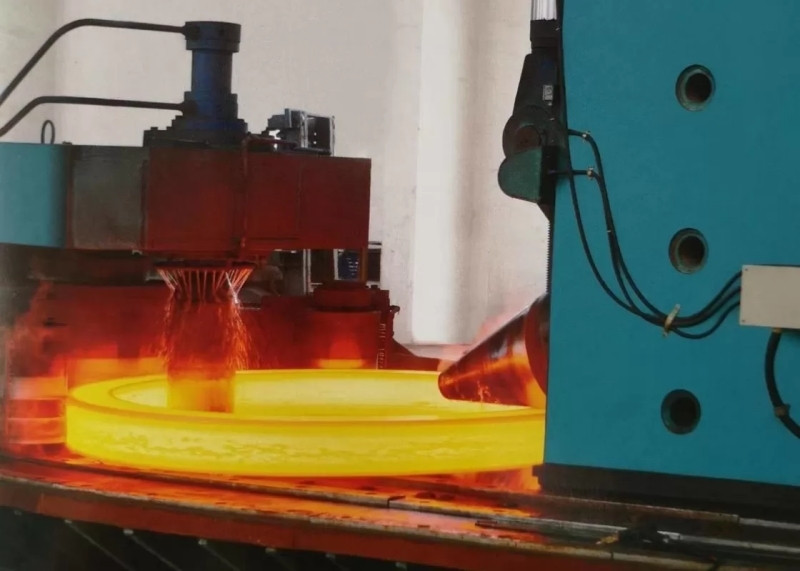
ผู้ผลิตชิ้นส่วนเฟืองหนักและเสื้อลูกปืนในอเมริกาเหนือต้องการเปลี่ยนซัพพลายเออร์ผู้ผลิตวงแหวนในประเทศซึ่งมีระยะเวลารอคอยนานกว่าห้าเดือน ชิ้นส่วนที่กล่าวถึงคือ "วงแหวนเหล็กตีขึ้นรูป" ที่ใช้เป็นวงแหวนเปล่าสำหรับเฟือง วงแหวนรองรับลูกปืน และปลอกเสื้อลูกปืนในสายพานลำเลียงเหมืองแร่และชุดขับเคลื่อนกังหันลม — วงแหวนหนาที่มีส่วนหนาซึ่งความต่อเนื่องของแนวการไหลของเม็ดเกรนและความเสถียรของมิติเป็นตัวกำหนดอายุการใช้งานโดยตรงภาพรวมโครงการรายละเอียด
| ข้อมูลลูกค้า | ผู้ผลิต OEM เฟืองหนักและเสื้อลูกปืน, อเมริกาเหนือ (ชื่อถูกระงับตาม NDA) |
|---|---|
| ขอบเขตผลิตภัณฑ์ | วงแหวนเหล็กตีขึ้นรูปแบบไร้รอยต่อ, วงแหวนเปล่า, วงแหวนปลอก |
| ช่วงวัสดุ | เหล็กคาร์บอน, เหล็กอัลลอยด์ (เกรด 42CrMo4 / 4140), สแตนเลสและเกรดดูเพล็กซ์ |
| ความสามารถด้านขนาดที่ใช้ | น้ำหนัก 50 กก. – 18,000 กก.; เส้นผ่านศูนย์กลางภายใน 50 มม. – 6,500 มม.; ความหนา 30 มม. – 1,500 มม. |
| มาตรฐาน | ASTM, DIN, JIS, BS, GB — แบบสั่งงานของลูกค้ามีผลเหนือกว่า |
| ปริมาณสัญญา | ประมาณ 2,600 ตันต่อปี จาก 19 หมายเลขชิ้นส่วน |
| สิ่งที่ทำให้โครงการนี้มีความท้าทาย | วงแหวนรีดขึ้นรูปไม่ใช่แผ่นดิสก์ธรรมดา วงแหวนแต่ละวงจะถูกเจาะ อัดขึ้นรูป รีด และปรับขนาด และทุกขั้นตอนจะเปลี่ยนแปลงความสม่ำเสมอของความหนาผนังที่ลูกค้าจะนำไปกลึงต่อ ข้อกำหนดของ OEM ต้องการ: |
แนวการไหลของเม็ดเกรนแบบไร้รอยต่อและมีทิศทาง
— ไม่มีทางเลือกแบบเชื่อมหรือตัดแล้วรีด เนื่องจากแนวการไหลของเม็ดเกรนตามแนวเส้นรอบวงคือสิ่งที่ทำให้วงแหวนมีความทนทานต่อความล้าภายใต้การรับน้ำหนักแบบหมุน
- ความคลาดเคลื่อนของความหนาผนังภายใน ±3 มม.สำหรับวงแหวนที่มีเส้นผ่านศูนย์กลางภายนอกสูงสุด 4.2 เมตร เพื่อรักษาค่าเผื่อการกลึง
- การชุบแข็งตลอดความหนา— ความหนาสูงสุด 1,200 มม. สำหรับวงแหวนรองรับลูกปืนที่ใหญ่ที่สุด ตรวจสอบโดยการทำแผนที่ความแข็งที่สามระดับความลึก
- การตรวจสอบย้อนกลับเต็มรูปแบบตั้งแต่หมายเลขความร้อนจนถึงวงแหวนสำเร็จรูป พร้อมรายงาน UT และมิติสำหรับแต่ละชิ้น
- การบรรจุเพื่อการส่งออกที่ทนทานต่อการขนส่งทางทะเลและทางรถไฟภายในประเทศโดยไม่เสียรูปทรงวงรีหรือความเสียหายต่อพื้นผิว
- FY Forgings ส่งมอบได้อย่างไรการออกแบบกระบวนการรีดวงแหวน
สำหรับหมายเลขชิ้นส่วนทั้ง 19 รายการ เราได้กำหนดน้ำหนักวงแหวนเปล่า เส้นผ่านศูนย์กลางการเจาะ เส้นโค้งการรีด และค่าเผื่อการปรับขนาด พร้อมการตรวจสอบด้วยการจำลองสำหรับขนาดที่ใหญ่ที่สุดสองขนาดเพื่อยืนยันว่าโรงงานสามารถบรรลุความหนาผนังสุดท้ายได้โดยไม่ต้องให้ความร้อนใหม่
- การหลอมและการตีขึ้นรูปเตาอาร์คไฟฟ้าพร้อมการกลั่นในถังและระบบกำจัดก๊าซด้วยสุญญากาศ การอัดขึ้นรูปด้วยแม่พิมพ์เปิดบนเครื่องอัดแรงสูงสุด 5,000 ตัน จากนั้นการรีดวงแหวนแบบเรเดียล-แกนสำหรับวงแหวนสมมาตรแบบไร้รอยต่อ
- การอบชุบด้วยความร้อนการทำให้เป็นเนื้อเดียวกัน การชุบแข็ง การอบคืนตัว หรือการอบอ่อนสารละลายตามเกรด พร้อมบันทึกวงจรและตรวจสอบความแข็งต่อความร้อน
- การกลึงการกลึงหยาบตามแบบสั่งงาน ด้วยเครื่องกลึงแนวตั้ง CNC สำหรับวงแหวนเส้นผ่านศูนย์กลางขนาดใหญ่ และออกรายงานมิติสำหรับแต่ละชิ้น
- การตรวจสอบและการรับรองรายงาน UT และ MT, PMI, มิติและความแข็ง พร้อมการรับรอง ISO, SGS, BV, ABS, GL-DNV, KR, LR และ M650 ตามที่ต้องการ
- การบรรจุกล่องไม้และพาเลทที่ทนทานต่อการขนส่งทางทะเลพร้อมการค้ำยันแนวรัศมีเพื่อป้องกันการเสียรูปทรงวงรีระหว่างการขนส่งหลายรูปแบบ
- ผลลัพธ์ที่ได้KPI
ซัพพลายเออร์เดิม
| หลัง FY Forgings | ระยะเวลารอคอยที่เสนอราคา | 150–180 วัน |
|---|---|---|
| 45–60 วัน | ความคลาดเคลื่อนของความหนาผนัง | ±6 มม. โดยทั่วไป |
| ±3 มม. หรือดีกว่า | การกลึงซ้ำเนื่องจากค่าเผื่อ | 4 ใน 19 หมายเลขชิ้นส่วน |
| ศูนย์หลังจากการอนุมัติชิ้นงานแรก | ความสมบูรณ์ของเอกสาร | บางส่วน |
| 100% ต่อการจัดส่ง | การเคลมความเสียหายระหว่างขนส่ง | 3 ครั้งใน 12 เดือน |
| ศูนย์ครั้งใน 14 เดือน | วงแหวนชิ้นงานแรกสำหรับวงแหวนรองรับลูกปืนที่ใหญ่ที่สุดสองวงผ่านการตรวจสอบมิติและโลหะวิทยาโดยไม่มีข้อผิดพลาด และ OEM ได้รวมการจัดซื้อวงแหวนรีดขึ้นรูปทั้งหมดมาที่ FY Forgings ภายในสองไตรมาส ต่อมาได้เพิ่มวงแหวนที่กลึงหยาบเพื่อลดภาระการกลึงภายใน | เหตุผลที่ผู้ซื้อเลือกวงแหวนเหล็กตีขึ้นรูปของเรา |
วงแหวนรีดขึ้นรูปแท้แบบไร้รอยต่อ
— ไม่มีรอยเชื่อม แนวการไหลของเม็ดเกรนตามแนวเส้นรอบวงต่อเนื่อง
- ช่วงขนาดกว้าง— 50 กก. ถึง 18,000 กก., เส้นผ่านศูนย์กลางภายในสูงสุด 6,500 มม., ความหนาสูงสุด 1,500 มม.
- ความยืดหยุ่นของวัสดุ— เหล็กคาร์บอน, อัลลอยด์, สแตนเลส และดูเพล็กซ์ ตามมาตรฐาน ASTM, DIN, JIS, BS และ GB
- การอบชุบด้วยความร้อนและการกลึงภายในโรงงาน— ระบบคุณภาพเดียวตั้งแต่เหล็กจนถึงวงแหวนสำเร็จรูป
- ประสบการณ์การตีวงแหวนกว่า 30 ปี— ก่อตั้งปี 1993, พนักงาน 506 คน, กำลังการผลิตหลายหมื่นตันต่อปี
- ส่งแบบสั่งงานวงแหวนของคุณมาให้เราแจ้งเส้นผ่านศูนย์กลางภายนอก, เส้นผ่านศูนย์กลางภายใน, ความหนา, น้ำหนัก, เกรดวัสดุ และมาตรฐาน แล้วเราจะตอบกลับพร้อมการตรวจสอบความเป็นไปได้ในการผลิต, เส้นทางการรีดที่เสนอ, วงจรการอบชุบด้วยความร้อน และระยะเวลารอคอยโดยประมาณ — โดยปกติภายในสองวันทำการ

